Seri üretimde neden kablo demeti montaj hataları meydana gelir?
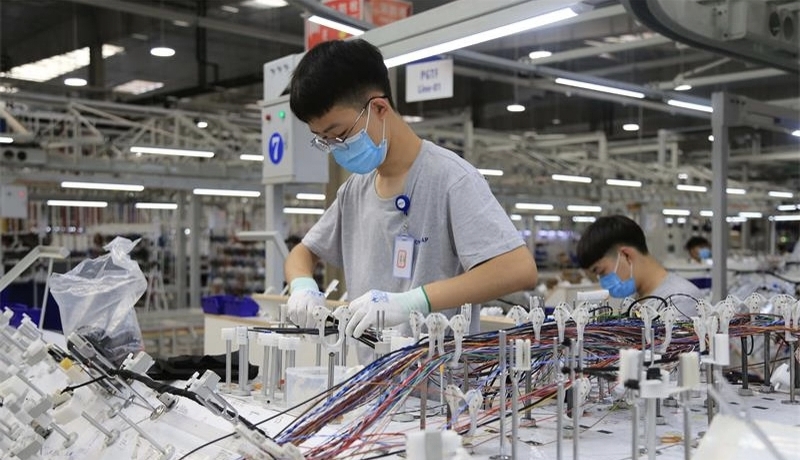
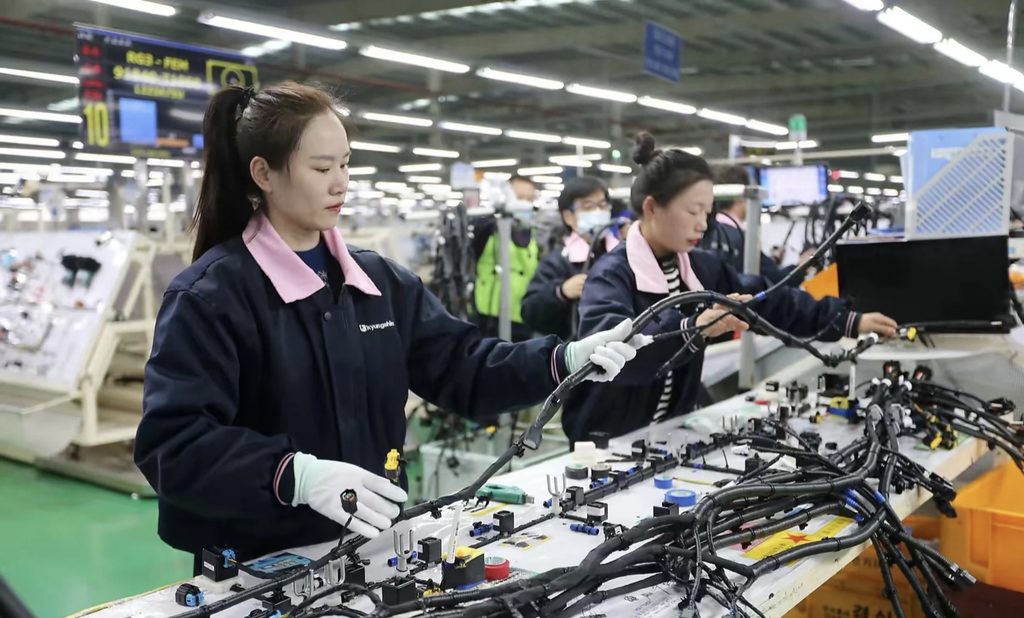
Kablo demeti montajı, otomotiv, elektrikli araç, ev aletleri ve havacılık sektörlerindeki üretimde büyük ölçüde elle gerçekleştirilen bir işlemdir. Standartlaştırılmış standart operasyon prosedürleri (SOP) olsa bile, tekrarlanan insan müdahalesi, tutarsız kablolama ve hatalı konumlandırma, uzun vadeli seri üretimde her zaman sabit kusur oranlarına yol açmaktadır.
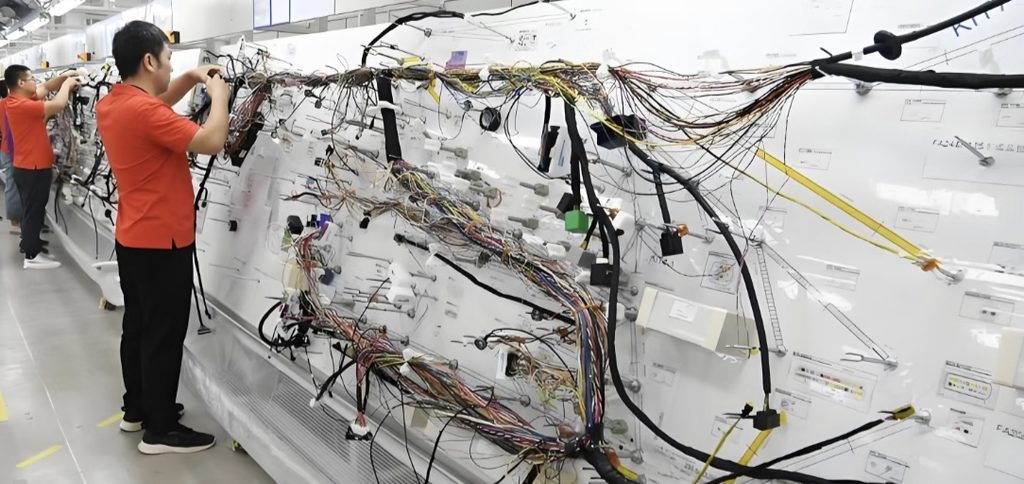
Çoğu atölye yöneticisi, çalışanları eğiterek veya denetim standartlarını sıkılaştırarak hataları azaltmaya çalışır, ancak elde edilen iyileşme sınırlıdır. Asıl çözüm şudur: işlem ekipmanlarının iyileştirilmesi. İyi tasarlanmış bir kablo demeti sabitleme aparatı kablo döşeme işlemlerini standart hale getirebilir, konumlandırma toleransını düzeltebilir ve insan hatasını ortadan kaldırabilir.
Bu teknik kılavuz, kablo demeti montajında en sık görülen 6 kusuru özetlemekte, bunların temel nedenlerini incelemekte ve üretim hatları için hedef odaklı fikstür optimizasyon çözümleri sunmaktadır.
Atölye Üretiminde Görülen 6 Tipik Kablo Demeti Montaj Hatası
1. Yanlış Kablo Yönlendirme ve Çapraz Kablolar
Olay: İşçiler kabloları yanlış oluklardan geçirerek kabloların bükülmesine, yanlış kablolama sıralarına ve kablo demetlerinin şekillerinde tutarsızlıklara neden oluyorlar.
Temel Neden: Tamamen manuel yönlendirme, çalışanların deneyimine dayanır; sabit bir yönlendirme referans sınırı yoktur.
2. Konektörün Yanlış Yerleştirilmesi
Olay: Konektörler kaymış, eğik veya yanlış yönlerde monte edilmiş olup, bu durum sonraki istasyonlarda montaj hatalarına yol açmaktadır.
Temel Neden: Konektörler için sabit bir yerleştirme tabanı bulunmamaktadır; seri üretimde manuel hizalama hataları birikir.
3. Dengesiz Kablo Uzunluğu ve Gevşek Yerleşim
Olay: Aynı kablo demeti modelinde kablo marjı uzunlukları tutarsızdır; düzeni ya çok gevşek ya da çok sıkıdır ve bu durum aracın nihai montajını etkilemektedir.
Temel Neden: Sabit sınırlama pimlerinin ve yönlendirme kanallarının bulunmaması; serbest montaj, gerilim kontrolünde tutarsızlığa yol açar.
4. Terminal Sıkma Ofseti ve Pim Hizalama Sorunu
Olay: Sıkma işleminden sonra, bazı pimler yanlış hizalanır ve bu da son montajın ardından temas bozukluğuna veya açık devreye neden olur.
Temel Neden: Sıkma ve kablolama işlemi sırasında yardımcı konumlandırma aparatı kullanılmaz.
5. Tel Yalıtımındaki Çizikler ve Hasarlar
Olay: Tekrarlanan montaj işlemleri sırasında kablonun dış kılıfı çizilir, aşınır veya sıkışır.
Temel Neden: Tezgah yüzeyinin pürüzlü olması, düzgün bir kılavuz yapısının bulunmaması, yanlış elle sürükleme.
6. Düşük Test Başarı Oranı (Gizli Açık Devre/Kısa Devre)
Olay: Görünmez kablolama hataları nedeniyle tamamlanmış kablo demetleri süreklilik testinden geçememektedir.
Temel Neden: Erken aşamadaki yönlendirme hataları tespit edilememekte ve bu da gizli kalite risklerine yol açmaktadır.
Kusur ve Sabitleme Çözümü: Bire Bir İyileştirme Stratejisi
Kablo demeti kalıplarının temel değeri şudur: manuel davranışların standartlaştırılması. Aşağıda, her bir üretim sorunu için hedeflenen ekipman çözümü yer almaktadır.
| Montaj Hatası | Maç Programı Optimizasyon Çözümü | İyileştirme Etkisi |
|---|---|---|
| Yanlış kablo döşeme / çapraz bağlanmış kablolar | Sabit oluk düzenine sahip özel yönlendirme kartı, her kablo dizisi için ayrı kanal | Yönlendirme hatası yok, tamamen standartlaştırılmış kablo sıralaması |
| Konektör ofseti ve eğimi | Sabit konektör konumlandırma tabanı ve ters dönüşü önleyen hatasız yapı | Manuel hizalama sapmalarını ortadan kaldırın |
| Dengesiz kablo uzunluğu ve düzensiz yerleşim | Kablo payını sabitlemek için sınır pimleri ve gerilim kontrol blokları | 100% kablo demetinin görünümü ve uzunluğunun tutarlılığı |
| Terminal pimi hizasızlığı | Sıkma ve ön montaj için hassas konumlandırma aparatı | Pim konumundaki sapmayı ±0,02 mm aralığında azaltın |
| Tel yalıtımında çizik hasarı | Pürüzsüz POM kılavuz oluğu + yuvarlatılmış köşe işleme | Kablo kılıfını koruyun, sürtünmeden kaynaklanan hasarları önleyin |
| Gizli açık devre/kısa devre riski | Montaj sonrası kontrol için özel süreklilik test düzeneği ile birlikte kullanılır | 100% tam denetim kapsamı |
Yüksek Hata Oranlarına Neden Olan 3 Tipik Atölye Kalıplama Hatası
Hata 1: Birden Fazla Model İçin Evrensel Basit Kalıpların Kullanılması
Birçok fabrika, yeni kablo demeti modelleri için eski, basit sabitleme aparatlarını yeniden kullanmaktadır. Evrensel sabitleme aparatlarında özel kablo yönlendirme kanalları ve hatasız yapılar bulunmadığından, bu aparatlar yeni kablolama sıralarına uyum sağlayamamakta ve bu da sürekli olarak yanlış kablolama hatalarına yol açmaktadır.
Çözüm: Her bir çekirdek kablo demeti modeli için özel olarak tasarlanmış, kendine özgü yönlendirme kartı.
Hata 2: Manuel Montaj İçin Hatasız Tasarımı Göz Ardı Etmek
İşçiler, tekrarlanan işlerde hafızalarına güvenirler. Kusursuz bir sistem olmadan, uzun vardiyalarda yorgunluk ve insan hatası kaçınılmazdır.
Çözüm: Fikstür tasarımında ters dönmeyi önleyici, yanlış takılmayı önleyici ve özel konumlandırma sınırlaması eklenmelidir.
Hata 3: Üst Sınıf Otomotiv/Elektrikli Araç Kablo Demetleri için Düşük Hassasiyetli Sabitleme Aparatı
Yeni enerji ve otomotiv kablo demetleri, sıkı bir tolerans kontrolü gerektirir. Düşük hassasiyetli sıradan bakalit kalıplar, yüksek standartlardaki üretim gereksinimlerini karşılayamadığından, partilerin yeniden işlenmesine yol açar.
Çözüm: POM hassas konumlandırma sistemine veya alüminyum takviyeli sabitleme yapısına geçin.
Özel Tasarım Bir Donanım, Hata Oranını Ne Kadar Azaltabilir?
Kooperatif kablo demeti fabrikalarının seri üretim verilerine göre:
- Yanlış yönlendirme hata oranı: 85%–95% kadar azaltıldı
- Konektör montaj hatası: 90%'den fazla azaldı
- Kablolarda çizilme ve hasar oranı: neredeyse sıfıra indirildi
- Toplam yeniden işleme maliyeti: aylık 15%–25% tasarruf
Özel kablo demeti tutucuları “işçiye bağlı üretimi” “ekipmana bağlı üretime” dönüştürmek; bu, standartlaştırılmış kablo demeti atölyesi yönetiminin temelini oluşturur.
Sık Sorulan Sorular
S1: Her yeni kablo demeti modeli için yeni bir bağlantı elemanına ihtiyacım var mı?
C: İstikrarlı bir seri üretim için, özel olarak tasarlanmış yönlendirme fikstürlerinin kullanılması tavsiye edilir. Birden fazla modelin yer aldığı küçük parti üretimlerde ise, biz de tasarlayabiliriz modüler hızlı değiştirilebilir tutucular maliyet tasarrufu sağlamak amacıyla.
Soru 2: Armatür, aralıklı olarak ortaya çıkan gizli kablolama hatalarını giderebilir mi?
C: Evet. Sabit yönlendirme kanalları ve konumlandırma yapıları, rastgele manuel hataları ortadan kaldırarak kablo demeti montajındaki gizli kalite risklerini büyük ölçüde azaltır.
S3: Özel fikstürler, küçük parti üretim için maliyet açısından verimli midir?
C: Evet. Asgari sipariş miktarımız (MOQ) 1 settir. Prototip partilerinde bile, tutarlı montaj kalitesini sağlamak ve proje doğrulama sürecinde başarısızlık yaşanmasını önlemek için özel montaj aparatları kullanılabilir.
Üretim Hattınız İçin Özel Donanım Çözümü Alın
Atölyenizde yüksek yeniden işleme oranı, istikrarsız montaj kalitesi veya sık kablo bağlantı hataları söz konusuysa, kablo demeti çiziminizi ve karşılaştığınız sorunları mühendislik ekibimize gönderin. Size şu hizmetleri sunuyoruz: özel fikstür tasarımı, hedef odaklı optimizasyon planı ve tek elden kalıp çözümü otomotiv, yeni enerji ve havacılık sektörlerinde kablo demeti üretimi için.